


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-08 Origine: Sito


Materiali di avvolgimento termoretraibili non corrispondenti compromettono direttamente l'efficienza operativa. Provoca scarsi risultati estetici sugli scaffali dei negozi. Inoltre, aumenta il tasso di scarto, causa deboli guasti alle guarnizioni e accelera l'usura dell'hardware. Investi molto in sistemi automatizzati. L'utilizzo di materiali di consumo in plastica errati sabota l'intero investimento. Nella fase decisionale, la scelta del materiale giusto richiede un attento bilanciamento. È necessario valutare le specifiche del prodotto rispetto alle capacità hardware e al volume di produzione giornaliero. Vediamo costantemente gli operatori in difficoltà quando ignorano questi fattori critici di allineamento. È necessario valutare le proprietà fisiche della plastica rispetto ai limiti termici dell'apparecchiatura. Questa guida fornisce un quadro strategico per valutare e specificare la corretta film termoretraibile per allestimenti di macchine confezionatrici. Il nostro processo massimizza la resa giornaliera e garantisce affidabilità operativa a lungo termine. Imparerai come valutare accuratamente i tipi di polimeri principali. Ti mostreremo anche come eseguire test campione efficaci prima di ridimensionare le tue linee di produzione.
Matrice dei materiali: la poliolefina (POF) domina l'uso generale, il polietilene (PE) è necessario per i trasporti pesanti e il PVC viene in gran parte eliminato gradualmente a causa della corrosione delle apparecchiature e dei rischi per la salute.
Allineamento della macchina: il meccanismo di saldatura della macchina (barra a L o continua) e la configurazione del tunnel termico determinano lo spessore della pellicola richiesto e le caratteristiche di scivolamento.
Rendimento rispetto al costo: le pellicole più sottili e ad alte prestazioni spesso presentano un costo totale di proprietà (TCO) inferiore rispetto ad alternative più spesse e più economiche grazie al minor numero di cambi di bobina e al ridotto consumo di energia.
Il test è obbligatorio: non ridimensionare mai il lancio di una pellicola senza eseguire un test minimo praticabile per verificare l'integrità del sigillo, le 'orecchie di cane' e la forza di contrazione sul prodotto specifico.
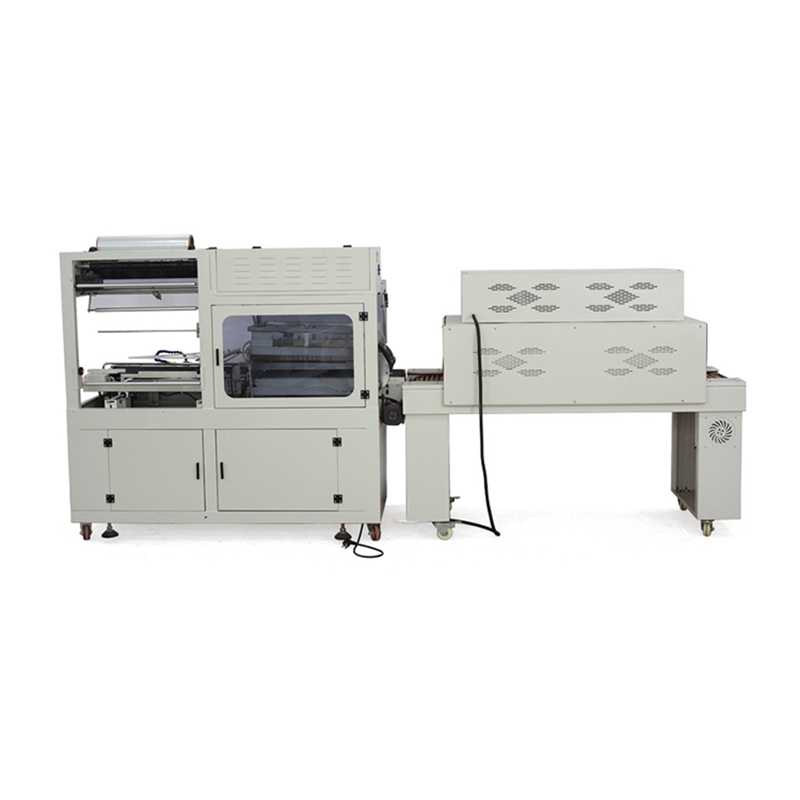
La scelta di un involucro di plastica errato ha un impatto grave sulle operazioni quotidiane. Ci si trova ad affrontare numerosi costi nascosti quando i materiali non raggiungono i limiti dei macchinari. Gli operatori perdono ore per eliminare gli inceppamenti. Le squadre di manutenzione sostituiscono costantemente le parti usurate. Queste piccole inefficienze si accumulano rapidamente creando gravi colli di bottiglia nella produzione. Comprendere questi punti di errore aiuta a evitare costosi errori operativi.
Temperature di restringimento errate creano immediati problemi di manutenzione. L'utilizzo delle pellicole con impostazioni di calore errate provoca l'adesione della plastica fusa. Sulle lame sigillanti si forma quindi un pesante accumulo di carbonio. Riteniamo che questo accumulo degradi istantaneamente la qualità della tenuta. Il personale deve interrompere ripetutamente la produzione per pulire i meccanismi di taglio. La frequente pulizia abrasiva rovina anche il rivestimento in teflon dei coltelli caldi. Dovrai quindi affrontare costosi costi per i pezzi di ricambio.
Le pellicole ad elevata retrazione comportano seri rischi per le merci delicate. La plastica si contrae strettamente mentre si raffredda. Questa tensione estrema schiaccia facilmente i fragili cartoni di vendita al dettaglio. Inoltre deforma i contenitori di plastica più morbidi durante il trasporto. È necessario calcolare attentamente la tensione per proteggere gli oggetti vulnerabili. I prodotti da forno morbidi e le scatole leggere per cosmetici spesso subiscono gravi distorsioni. Vediamo gli operatori aumentare erroneamente il calore per correggere le pieghe della confezione. Questa azione non fa altro che aumentare ulteriormente la forza di contrazione. Rovini più prodotti inseguendo ciecamente una superficie più liscia.
Un abbinamento di materiali riuscito produce risultati altamente ripetibili. Dovresti cercare guarnizioni costantemente pulite per migliaia di cicli. Il processo non deve produrre fori bruciati sulla superficie della confezione. La minima formazione di orecchie agli angoli indica una corretta evacuazione dell'aria attraverso le microforature. Infine, desideri un'eccellente chiarezza ottica per migliorare l'attrattiva dell'esposizione al dettaglio. Il rispetto di tutti questi criteri garantisce la massima produttività.
Hai bisogno di una matrice di valutazione affidabile per prendere decisioni di acquisto intelligenti. Gli acquirenti devono comprendere i punti di forza e i limiti specifici di ciascun polimero. Nessun singolo involucro di plastica risolve perfettamente ogni sfida logistica.
Tipo materiale |
Migliori scenari applicativi |
Limitazioni note |
|---|---|---|
Poliolefina (POF) |
Espositori per la vendita al dettaglio, imballaggi alimentari approvati dalla FDA, confezioni multiple per consumatori. |
Richiede un controllo della temperatura estremamente preciso. Comporta un costo iniziale per rotolo più elevato rispetto al PVC. |
Polietilene (PE) |
Imballaggi da trasporto pesanti, confezionamento di bevande pesanti, componenti industriali di grandi dimensioni. |
Bassa chiarezza ottica (aspetto torbido). Richiede elevata capacità termica per raggiungere le temperature di attivazione. |
Cloruro di polivinile (PVC) |
Applicazioni attente al budget, imballaggi legacy a basso volume (non alimentari). |
Emette gas di cloruro tossico durante il riscaldamento. Corrode rapidamente le parti dei macchinari. Diventa fragile in celle frigorifere. |
POF rappresenta la scelta premium per gli ambienti di vendita al dettaglio. Fornisce una trasparenza eccezionale e forma guarnizioni molto resistenti e affidabili. Lo troverai perfetto per imballaggi alimentari approvati dalla FDA e confezioni multiple di consumo. Tuttavia, per funzionare in modo ottimale, richiede un controllo della temperatura altamente preciso. Gli acquirenti devono inoltre affrontare un costo iniziale per rotolo più elevato rispetto alle opzioni legacy. Nonostante il prezzo iniziale, l’alto rendimento spesso giustifica l’investimento.
Il PE offre la massima durata per ambienti logistici esigenti. Eccelle negli imballaggi per trasporti pesanti e nel raggruppamento di componenti industriali. Dovresti aspettarti una bassa chiarezza ottica da questo materiale torbido. Il PE è significativamente più spesso e più pesante delle alternative al dettaglio. Pertanto, richiede una capacità elevata Macchina Termoretraibile per raggiungere in sicurezza le temperature di attivazione necessarie. I tunnel di vendita al dettaglio standard semplicemente non sono in grado di scioglierlo correttamente.
Il PVC tradizionalmente soddisfaceva perfettamente le applicazioni a basso volume e attente al budget. Sconsigliamo vivamente una nuova adozione oggi. Emette gas di cloruro tossico durante il ciclo di riscaldamento. Questo gas corrode rapidamente i macchinari e comporta gravi rischi per la salute degli operatori. Inoltre, il PVC diventa estremamente fragile negli ambienti refrigerati. I pacchi spesso si aprono durante il transito invernale. L’industria sta attivamente eliminando questo polimero.
Il tuo hardware determina le specifiche esatte dei materiali di consumo che puoi utilizzare. È necessario allineare le proprietà dei polimeri direttamente alle configurazioni meccaniche. Ignorare queste limitazioni dell'apparecchiatura garantisce il guasto del materiale.
Le sigillatrici con barra a L funzionano in modo diverso rispetto ai sistemi a movimento continuo. Richiedono film con livelli di scivolamento standard. Uno scivolamento corretto impedisce alla plastica di attaccarsi al filo caldo o alla lama da taglio. Al contrario, le saldatrici laterali continue funzionano a velocità molto più elevate. Richiedono spessori di pellicola altamente coerenti su tutta la bobina. Dovresti usare film reticolati qui. Questa specifica struttura chimica previene la rottura del nastro durante i cicli di lavorazione rapidi sul vostro Macchina avvolgitrice termoretraibile.
È necessario abbinare la temperatura di attivazione della pellicola alla capacità termica del tunnel. Anche la velocità del trasportatore gioca un ruolo fondamentale per il successo. L'esecuzione di PE spesso su un tunnel compatto da 110 volt fallisce sempre. La bassa potenza erogata provoca un restringimento incompleto. La plastica non raggiunge mai la soglia di attivazione richiesta prima di uscire dalla camera termica. Alla fine ti ritroverai a spedire prodotti imballati in modo allentato e non sicuri.
Le dimensioni fisiche contano tanto quanto la composizione chimica. È necessario assicurarsi che il peso del rotolo di pellicola sia adatto in modo sicuro al meccanismo di svolgimento. I mandrini sovraccarichi scattano sotto tensione. La larghezza del materiale deve adattarsi perfettamente alle dimensioni del prodotto. Infine, verifica che il diametro del nucleo corrisponda al carrello della pellicola. Le anime non corrispondenti causano inceppamenti di alimentazione e tensione del nastro non uniforme.
Per selezionare l'involucro perfetto è necessario misurare quattro dimensioni critiche. È necessario valutare questi fattori specifici prima di effettuare ordini di fornitura in grandi quantità. Un approccio sistematico previene inutili errori di acquisto.
È necessario mappare l'indicatore del materiale direttamente sul peso del prodotto. Solitamente utilizziamo pellicole di calibro 45 o 60 per articoli leggeri al dettaglio. Un involucro di calibro 75 gestisce eccezionalmente bene le confezioni multiple di peso medio. Per esigenze di trasporto pesante, è necessario aumentare lo spessore fino a 100 o più. L'utilizzo di materiali eccessivamente spessi su prodotti leggeri comporta uno spreco di denaro. Al contrario, i materiali sottili si strappano durante la movimentazione logistica pesante.
Sapere quando passare alla pellicola reticolata consente di risparmiare notevolmente sui tempi di produzione. La reticolazione crea un reticolo materiale più forte e più sottile tramite irradiazione di elettroni. Offre una tolleranza alla temperatura molto più ampia durante la fase di saldatura. Consigliamo vivamente questo aggiornamento per applicazioni automatizzate e ad alta velocità Configurazioni di macchine per l'imballaggio . La maggiore resistenza impedisce lo strappo inaspettato del nastro.
È necessario calcolare l'esatta tensione esercitata sul prodotto dopo il restringimento. L'elevata forza di restringimento fissa brillantemente gli oggetti pesanti durante i trasporti difficili. Tuttavia, schiaccia facilmente le fragili scatole di cartone. Abbina sempre la tensione di contrazione all'integrità strutturale dei tuoi articoli specifici. Chiedete al vostro fornitore formulazioni a bassa forza se confezionate pasticceria delicata o cosmetici leggeri.
La conformità normativa rimane non negoziabile per le aziende moderne. È necessario verificare la conformità FDA o USDA per qualsiasi applicazione a contatto diretto con gli alimenti. Non utilizzare mai plastica industriale per prodotti commestibili. Inoltre, controllare i codici di riciclaggio specifici stampati sulle scatole dei materiali di consumo. L'abbinamento di un involucro come LDPE #4 ai mandati di sostenibilità aziendale garantisce la conformità ambientale. Gli acquirenti richiedono sempre più materiali di imballaggio riciclabili.
Non ridimensionare mai alla cieca l’implementazione di un nuovo materiale. È necessario eseguire protocolli di test rigorosi per convalidare le prestazioni nel mondo reale. Le supposizioni spesso portano a costose interruzioni delle linee.
Consigliamo sempre di richiedere rotoli campione prima di effettuare ordini di grandi quantità. Un rotolo di prova standard fornisce da 1.000 a 2.000 piedi di materiale. Questa lunghezza offre agli operatori un tempo di esecuzione sufficiente per osservare il comportamento alle normali velocità di produzione. È possibile identificare precocemente i problemi di strappo. Consente inoltre alle squadre di manutenzione di individuare insoliti accumuli di carbonio sui coltelli da taglio.
È necessario calibrare sistematicamente la vostra attrezzatura per ogni nuovo tipo di materiale.
Passaggio 1: regolare la temperatura precisa della ganascia di tenuta per ottenere tagli puliti senza stringhe.
Passaggio 2: regolare la temperatura del tunnel e la velocità del trasportatore per ottimizzare il tempo di permanenza interno.
Passaggio 3: controllare l'effetto palloncino per garantire la corretta evacuazione dell'aria attraverso le perforazioni preforate.
Seguire questa sequenza numerata impedisce agli operatori di indovinare. Si stabilisce un'impostazione di base per le esecuzioni di produzione future.
Gli operatori devono sapere come leggere con precisione i risultati degli imballaggi errati. I buchi bruciati indicano che il tunnel è troppo caldo. Possono anche significare che il tempo di permanenza dura troppo a lungo. Le guarnizioni deboli e spezzate indicano che la ganascia funziona a temperature troppo basse. Potrebbe anche indicare una pressione di tenuta meccanica inadeguata. Gli angoli spiegazzati e allentati di solito significano che l'attrezzatura funziona troppo velocemente. Rallentando il trasportatore si consente alla plastica di contrarsi completamente.
L'operazione di confezionamento più efficiente bilancia sempre la composizione del materiale con i rigidi vincoli hardware. Non è possibile forzare un involucro spesso e resistente attraverso un tunnel termico sottodimensionato. Inoltre, non è possibile applicare pellicole per la vendita al dettaglio altamente sensibili su sigillanti industriali aggressivi. Ti consigliamo di iniziare la valutazione selezionando un POF calibro 60. Serve come base versatile per gli ambienti di vendita al dettaglio. In alternativa, inizia con un PE da 1,5 mil per attività di raggruppamento industriale pesante.
Agisci oggi per ottimizzare le tue linee. Controlla immediatamente i tuoi attuali tassi di scarto di produzione per individuare le perdite nascoste. Documenta accuratamente la temperatura massima continua erogata dal tuo tunnel di riscaldamento. Infine, consulta uno specialista di materiali industriali per organizzare un test campione completo sul tuo hardware specifico.
R: Di solito non è possibile farlo senza modifiche. Il PE richiede una potenza termica significativamente più elevata per attivarsi completamente. Inoltre, i sigillanti per fili standard hanno difficoltà a tagliare in modo netto il PE pesante. In genere sarà necessario aggiornare la propria attrezzatura installando una lama calda rivestita in PTFE per gestire con successo i materiali PE.
R: La maggior parte degli involucri polimerici ha una durata di conservazione standard compresa tra 6 e 12 mesi. È necessario mantenere condizioni di conservazione rigorose per raggiungere questa longevità. Conservare i rotoli in aree climatizzate per evitare contrazioni premature. È inoltre necessario proteggerli dalla degradazione diretta dei raggi UV tenendoli inscatolati.
R: Puoi utilizzare una formula di settore molto semplice. Aggiungi la larghezza più ampia del tuo prodotto alla sua altezza massima. Quindi, aggiungere da 2 a 3 pollici per fornire un margine di spazio adeguato. Questo calcolo garantisce che il nastro scorra uniformemente sull'aratro di formatura senza impigliarsi.
R: Il fumo indica in genere uno dei tre problemi. Innanzitutto, potresti utilizzare PVC legacy, che intrinsecamente fuma. In secondo luogo, la plastica fusa residua potrebbe bruciare direttamente sugli elementi riscaldanti. In terzo luogo, le temperature del tunnel vengono semplicemente impostate al di sopra della soglia termica massima del materiale.
