


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-08 Origine : Site


Des matériaux d’emballage rétractables incompatibles nuisent directement à votre efficacité opérationnelle. Cela entraîne de mauvais résultats esthétiques dans les rayons des magasins. Cela augmente également les taux de rebut, provoque des défaillances des joints et accélère l’usure du matériel. Vous investissez massivement dans des systèmes automatisés. L’utilisation de consommables en plastique incorrects sabote tout cet investissement. Au stade de la décision, la sélection du bon matériau nécessite un équilibre minutieux. Vous devez peser les spécifications du produit par rapport aux capacités matérielles et au volume de production quotidien. Nous constatons constamment que les opérateurs ont du mal à ignorer ces facteurs d’alignement critiques. Vous devez évaluer les propriétés physiques des plastiques par rapport aux limites thermiques de l'équipement. Ce guide fournit un cadre stratégique pour évaluer et préciser les bonnes film rétractable pour les configurations de machines d'emballage. Notre processus maximise le rendement quotidien et garantit une fiabilité opérationnelle à long terme. Vous apprendrez à évaluer avec précision les types de polymères centraux. Nous vous montrerons également comment exécuter des tests d'échantillonnage efficaces avant de faire évoluer vos lignes de production.
Matrice matérielle : la polyoléfine (POF) domine l'usage général, le polyéthylène (PE) est nécessaire pour les transports lourds et le PVC est en grande partie abandonné en raison de la corrosion des équipements et des risques pour la santé.
Alignement de la machine : le mécanisme de scellage de votre machine (barre en L ou continue) et la configuration du tunnel thermique dictent le calibre du film et les caractéristiques de glissement requis.
Rendement par rapport au coût : les films plus fins et hautes performances présentent souvent un coût total de possession (TCO) inférieur à celui des alternatives moins chères et plus épaisses, en raison du nombre réduit de changements de rouleaux et de la consommation d'énergie réduite.
Les tests sont obligatoires : ne mettez jamais à l'échelle un déploiement de film sans effectuer un test minimum viable pour vérifier l'intégrité du joint, les « oreilles de chien » et la force de rétrécissement de votre produit spécifique.
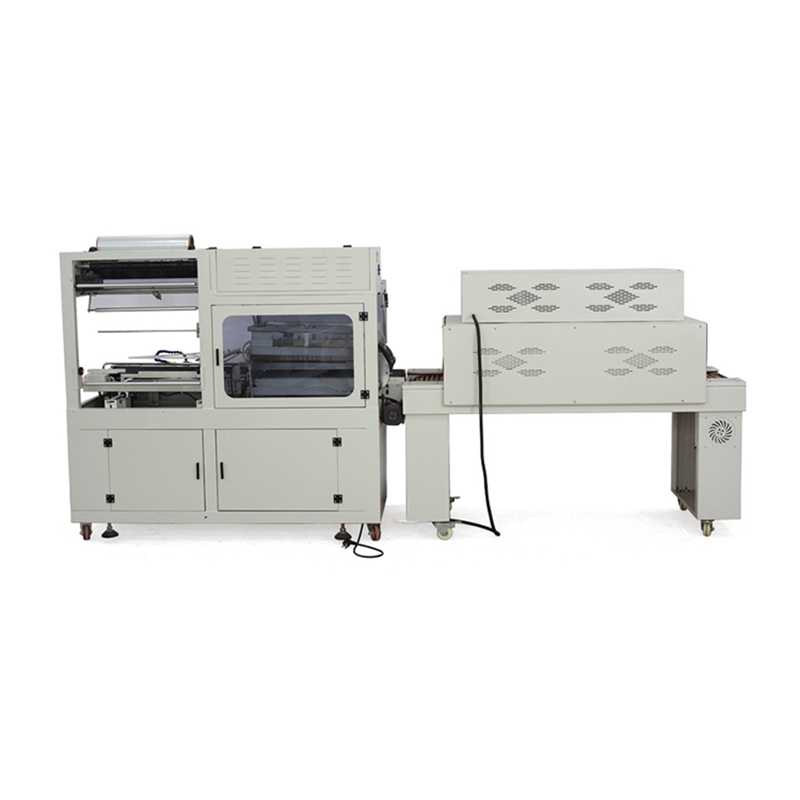
Le choix d’un mauvais film plastique a de graves conséquences sur les opérations quotidiennes. Vous êtes confronté à de nombreux coûts cachés lorsque les matériaux ne correspondent pas aux limites des machines. Les opérateurs perdent des heures à éliminer les bourrages. Les équipes de maintenance remplacent constamment les pièces usées. Ces petites inefficacités s’accumulent rapidement et se transforment en goulots d’étranglement majeurs de la production. Comprendre ces points de défaillance vous aide à éviter des erreurs opérationnelles coûteuses.
Des températures de rétraction incorrectes créent des problèmes de maintenance immédiats. L’exécution de films avec des réglages de chaleur incorrects fait coller le plastique fondu. Une forte accumulation de carbone se forme alors sur vos lames d’étanchéité. Nous constatons que cette accumulation dégrade instantanément la qualité du joint. Votre personnel doit arrêter la production à plusieurs reprises pour nettoyer les mécanismes de coupe. Un nettoyage abrasif fréquent détruit également le revêtement en téflon des couteaux chauds. Vous faites alors face à des coûts élevés de pièces de rechange.
Les films à force de rétraction élevée présentent de sérieux risques pour les produits délicats. Le plastique se contracte fortement en refroidissant. Cette tension extrême écrase facilement les cartons fragiles. Il déforme également les contenants en plastique plus souples pendant le transport. Vous devez calculer soigneusement la tension pour protéger les éléments vulnérables. Les produits de boulangerie souples et les boîtes à cosmétiques légères souffrent souvent de graves déformations. Nous voyons des opérateurs augmenter par erreur la chaleur pour réparer les plis des emballages. Cette action ne fait qu’augmenter davantage la force de contraction. Vous gâchez davantage de produits en recherchant aveuglément une surface plus lisse.
Une correspondance de matériaux réussie produit des résultats hautement reproductibles. Vous devez rechercher des joints toujours propres sur des milliers de cycles. Le processus ne doit produire aucun trou de brûlure sur la surface de l’emballage. Des oreilles de chien minimes dans les coins indiquent une bonne évacuation de l'air à travers les micro-perforations. Enfin, vous souhaitez une excellente clarté optique pour améliorer l’attrait de l’affichage au détail. Le respect de tous ces critères garantit un débit maximal.
Vous avez besoin d’une matrice d’évaluation fiable pour prendre des décisions d’achat intelligentes. Les acheteurs doivent comprendre les atouts et les limites spécifiques de chaque polymère. Aucun film plastique ne résout à lui seul parfaitement tous les défis logistiques.
Type de matériau |
Meilleurs scénarios d'application |
Limites connues |
|---|---|---|
Polyoléfine (POF) |
Présentoirs de vente au détail, emballages alimentaires approuvés par la FDA, multi-packs grand public. |
Nécessite un contrôle de température très précis. Le coût initial par rouleau est plus élevé que celui du PVC. |
Polyéthylène (PE) |
Emballages de transport lourds, regroupement de boissons lourdes, gros composants industriels. |
Faible clarté optique (aspect trouble). Nécessite une capacité thermique élevée pour atteindre les températures d’activation. |
Chlorure de polyvinyle (PVC) |
Applications soucieuses du budget, emballages existants à faible volume (non alimentaire). |
Émet du gaz chlorure toxique pendant le chauffage. Corrode rapidement les pièces des machines. Devient cassant en chambre froide. |
POF constitue le choix haut de gamme pour les environnements de vente au détail. Il offre une clarté exceptionnelle et forme des joints très solides et fiables. Vous le trouverez parfait pour les emballages alimentaires approuvés par la FDA et les multi-packs grand public. Cependant, pour fonctionner de manière optimale, il nécessite un contrôle très précis de la température. Les acheteurs sont également confrontés à un coût initial par rouleau plus élevé que les options traditionnelles. Malgré le prix initial, son rendement élevé justifie souvent l'investissement.
Le PE offre une durabilité maximale pour les environnements logistiques exigeants. Il excelle dans les emballages de transport lourd et le regroupement de composants industriels. Vous devez vous attendre à une faible clarté optique de ce matériau trouble. Le PE est nettement plus épais et plus lourd que les alternatives vendues au détail. Il nécessite donc une grande capacité Machine thermorétractable pour atteindre les températures d'activation nécessaires en toute sécurité. Les tunnels de vente au détail standards ne peuvent tout simplement pas le faire fondre correctement.
Le PVC répondait traditionnellement parfaitement aux applications à faible volume et soucieuses de leur budget. Nous déconseillons fortement toute nouvelle adoption aujourd’hui. Il émet du chlorure gazeux toxique pendant le cycle de chauffage. Ce gaz corrode rapidement les machines et présente de graves risques pour la santé des opérateurs. De plus, le PVC devient très fragile dans les environnements de stockage frigorifique. Les colis se brisent souvent pendant le transit hivernal. L’industrie s’emploie activement à éliminer ce polymère.
Votre matériel dicte les spécifications exactes des consommables que vous pouvez exécuter. Vous devez aligner les propriétés du polymère directement sur vos configurations mécaniques. Ignorer ces limitations d’équipement garantit une défaillance matérielle.
Les scelleuses à barre en L fonctionnent différemment des systèmes à mouvement continu. Ils nécessitent des films présentant des niveaux de glissement standards. Un glissement approprié empêche le plastique de coller au fil chaud ou à la lame coupante. À l’inverse, les soudeuses latérales continues fonctionnent à des vitesses beaucoup plus élevées. Ils exigent des jauges de film très cohérentes sur l’ensemble du Web. Vous devez utiliser ici des films réticulés. Cette structure chimique spécifique empêche la rupture de la bande lors des traitements rapides sur votre Machine d'emballage rétractable.
Vous devez adapter la température d'activation du film à la capacité thermique de votre tunnel. La vitesse du convoyeur joue également un rôle essentiel dans le succès. Faire fonctionner du PE épais sur un tunnel compact de 110 volts échoue toujours. La faible puissance de sortie entraîne un retrait incomplet. Le plastique n’atteint jamais son seuil d’activation requis avant de sortir de la chambre thermique. Vous finissez par expédier des produits mal emballés et non sécurisés.
Les dimensions physiques comptent tout autant que la composition chimique. Vous devez vous assurer que le poids du rouleau de film s’adapte en toute sécurité à votre mécanisme de déroulement. Les broches surchargées se cassent sous tension. La largeur du matériau doit s'adapter parfaitement aux dimensions de votre produit. Enfin, vérifiez que le diamètre du noyau correspond à votre chariot de film. Des mandrins mal assortis provoquent des bourrages d'alimentation et une tension inégale de la bande.
La sélection du film parfait nécessite de mesurer quatre dimensions critiques. Vous devez évaluer ces facteurs spécifiques avant de passer des commandes de fournitures en gros. Une approche systématique évite les erreurs d’achat inutiles.
Vous devez mapper la jauge de matériau directement au poids du produit. Nous utilisons généralement des films de calibre 45 ou 60 pour les articles légers vendus au détail. Un emballage de calibre 75 gère exceptionnellement bien les emballages multiples de poids moyen. Pour les besoins de transport lourds, vous devez atteindre un calibre 100 ou plus. Utiliser des matériaux trop épais sur des produits légers est un gaspillage d’argent. A l’inverse, les matériaux fins se déchirent lors de manutentions logistiques lourdes.
Savoir quand passer au film réticulé permet de gagner un temps de production considérable. La réticulation crée un réseau de matériaux plus solide et plus fin par irradiation électronique. Il offre une tolérance de température beaucoup plus large pendant la phase de scellage. Nous recommandons fortement cette mise à niveau pour les applications automatisées à haute vitesse. de machines d'emballage . Configurations La résistance supplémentaire empêche toute déchirure inattendue de la bande.
Vous devez calculer la tension exacte exercée sur le produit après rétraction. La force de rétrécissement élevée sécurise brillamment les objets lourds pendant le transport difficile. Cependant, il écrase facilement les cartons fragiles. Faites toujours correspondre la tension de contraction à l’intégrité structurelle de vos articles spécifiques. Demandez à votre fournisseur des formulations à faible force si vous emballez des pâtisseries délicates ou des cosmétiques légers.
La conformité réglementaire reste non négociable pour les entreprises modernes. Vous devez vérifier la conformité FDA ou USDA pour toute application en contact direct avec les aliments. N’utilisez jamais de plastiques industriels pour des produits comestibles. Vérifiez également les codes de recyclage spécifiques imprimés sur les boîtes de fournitures. Associer un emballage comme le LDPE #4 aux mandats de durabilité des entreprises garantit la conformité environnementale. Les acheteurs exigent de plus en plus de matériaux d'emballage recyclables.
Ne faites jamais évoluer aveuglément un nouveau déploiement de matériel. Vous devez exécuter des protocoles de test stricts pour valider les performances réelles. Les hypothèses conduisent souvent à des arrêts de lignes coûteux.
Nous vous conseillons toujours de demander des échantillons de rouleaux avant de passer des commandes groupées massives. Un rouleau d'essai standard fournit 1 000 à 2 000 pieds de matériau. Cette longueur donne aux opérateurs suffisamment de temps d'exécution pour observer le comportement à des vitesses de production normales. Vous pouvez identifier rapidement les problèmes de déchirure. Cela permet également aux équipes de maintenance de détecter une accumulation inhabituelle de carbone sur les couteaux.
Vous devez calibrer systématiquement votre équipement pour chaque nouveau type de matériau.
Étape 1 : Réglez la température précise de la mâchoire de scellage pour obtenir des coupes nettes sans fil.
Étape 2 : Ajustez la température du tunnel et la vitesse du convoyeur pour optimiser le temps de séjour interne.
Étape 3 : Vérifiez l'effet ballon pour assurer une bonne évacuation de l'air à travers les perforations pré-perforées.
Suivre cette séquence numérotée empêche les opérateurs de deviner. Vous établissez un paramètre de référence pour les futures séries de production.
Les opérateurs doivent savoir comment lire avec précision les mauvais résultats d’emballage. Les trous de brûlure indiquent que le tunnel est trop chaud. Cela peut également signifier que le temps de séjour dure trop longtemps. Des joints faibles et fendus signifient que la mâchoire fonctionne trop froidement. Cela peut également indiquer une pression d’étanchéité mécanique insuffisante. Des coins froissés et lâches signifient généralement que l'équipement fonctionne trop vite. Le ralentissement du convoyeur permet au plastique de se contracter complètement.
L’opération d’emballage la plus efficace équilibre toujours la composition des matériaux avec des contraintes matérielles strictes. Vous ne pouvez pas forcer une enveloppe épaisse et résistante à travers un tunnel thermique sous-alimenté. Vous ne pouvez pas non plus appliquer de films de vente au détail très sensibles sur des scellants industriels agressifs. Nous vous conseillons de commencer votre évaluation en présélectionnant un POF de calibre 60. Il sert de base polyvalente pour les environnements de vente au détail. Vous pouvez également commencer avec un PE de 1,5 mil pour les tâches de regroupement industrielles lourdes.
Agissez dès aujourd’hui pour optimiser vos lignes. Vérifiez immédiatement vos taux de rebuts de production actuels pour détecter les pertes cachées. Documentez avec précision la température continue maximale de votre tunnel de chauffage. Enfin, consultez un spécialiste des matériaux industriels pour organiser un test d’échantillon complet sur votre matériel spécifique.
R : Habituellement, vous ne pouvez pas le faire sans modifications. Le PE nécessite une puissance calorifique nettement plus élevée pour s’activer pleinement. De plus, les soudeuses à fils standard ont du mal à couper proprement le PE lourd. Vous devrez généralement mettre à niveau votre équipement en installant un couteau chaud recouvert de PTFE pour manipuler avec succès les matériaux PE.
R : La plupart des emballages en polymère ont une durée de conservation standard de 6 à 12 mois. Vous devez maintenir des conditions de stockage strictes pour atteindre cette longévité. Conservez les rouleaux dans des zones climatisées pour éviter une contraction prématurée. Vous devez également les protéger de la dégradation directe par les UV en les gardant dans une boîte.
R : Vous pouvez utiliser une formule industrielle très simple. Ajoutez la largeur la plus large de votre produit à sa hauteur maximale. Ensuite, ajoutez 2 à 3 pouces pour fournir une marge de dégagement adéquate. Ce calcul garantit que la bande s'écoule en douceur sur la charrue de formage sans accroc.
R : Fumer indique généralement l’un des trois problèmes suivants. Premièrement, vous utilisez peut-être du PVC existant, qui fume intrinsèquement. Deuxièmement, les résidus de plastique fondu peuvent brûler directement sur les éléments chauffants. Troisièmement, les températures de votre tunnel sont simplement réglées au-dessus du seuil thermique maximum du matériau.
