


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 08.08.2026 Herkunft: Website


Nicht übereinstimmende Schrumpffolienmaterialien beeinträchtigen direkt Ihre betriebliche Effizienz. Es führt zu schlechten ästhetischen Ergebnissen in den Verkaufsregalen. Außerdem erhöht es die Ausschussrate, verursacht schwache Dichtungsausfälle und beschleunigt den Hardware-Verschleiß. Sie investieren viel in automatisierte Systeme. Die Verwendung falscher Kunststoff-Verbrauchsmaterialien sabotiert diese gesamte Investition. In der Entscheidungsphase erfordert die Auswahl des richtigen Materials eine sorgfältige Abwägung. Sie müssen die Produktspezifikationen gegen die Hardwarefähigkeiten und das tägliche Produktionsvolumen abwägen. Wir sehen immer wieder, dass Betreiber Probleme haben, wenn sie diese kritischen Ausrichtungsfaktoren ignorieren. Sie müssen die physikalischen Eigenschaften der Kunststoffe anhand der thermischen Grenzwerte der Ausrüstung bewerten. Dieser Leitfaden bietet einen strategischen Rahmen zur Bewertung und Spezifizierung des Richtigen Schrumpffolie für den Aufbau von Verpackungsmaschinen. Unser Verfahren maximiert den Tagesertrag und gewährleistet eine langfristige Betriebssicherheit. Sie erfahren, wie Sie Kernpolymertypen genau beurteilen. Außerdem zeigen wir Ihnen, wie Sie vor der Skalierung Ihrer Produktionslinien effektive Stichprobentests durchführen.
Materialmatrix: Polyolefin (POF) dominiert die allgemeine Verwendung, Polyethylen (PE) wird für schwere Transporte benötigt und PVC wird aufgrund von Korrosion der Ausrüstung und Gesundheitsrisiken weitgehend aus dem Verkehr gezogen.
Maschinenausrichtung: Der Siegelmechanismus Ihrer Maschine (L-Schiene vs. kontinuierlich) und die Konfiguration des Wärmetunnels bestimmen die erforderliche Foliendicke und die Gleiteigenschaften.
Ertrag vs. Kosten: Dünnere Hochleistungsfolien weisen aufgrund weniger Rollenwechsel und geringerem Energieverbrauch oft niedrigere Gesamtbetriebskosten (TCO) auf als billigere, dickere Alternativen.
Tests sind obligatorisch: Skalieren Sie niemals eine Folienauslieferung, ohne einen Mindestdurchführbarkeitstest durchzuführen, um die Integrität der Versiegelung, „Eselsohren“ und die Schrumpfkraft Ihres spezifischen Produkts zu prüfen.
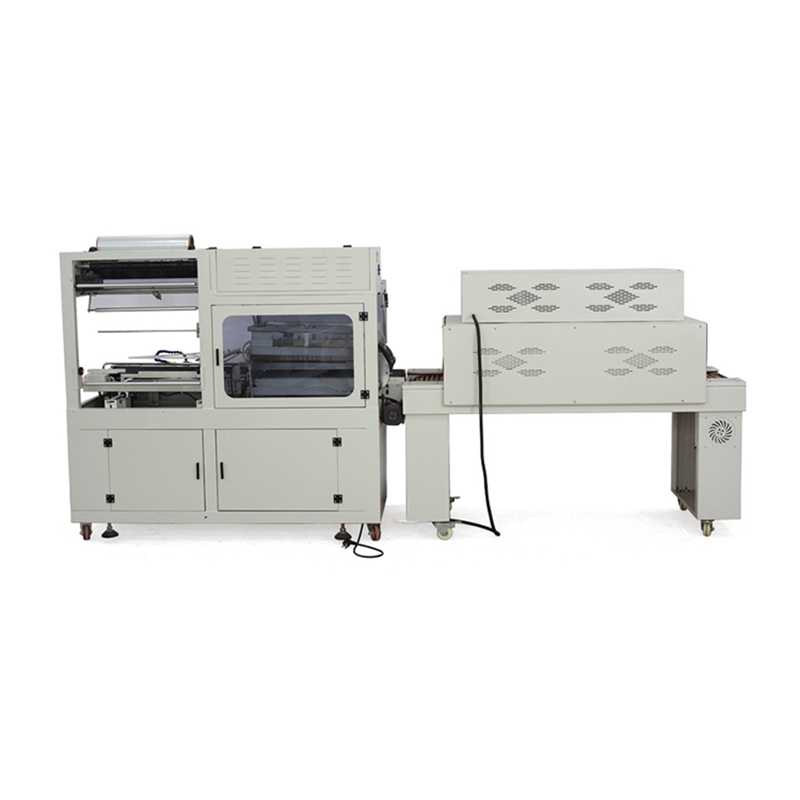
Die Wahl einer falschen Plastikfolie beeinträchtigt den täglichen Betrieb erheblich. Es entstehen zahlreiche versteckte Kosten, wenn die Materialien nicht den Maschinengrenzen entsprechen. Die Bediener verschwenden Stunden damit, Staus zu beseitigen. Wartungsteams ersetzen ständig verschlissene Teile. Diese kleinen Ineffizienzen summieren sich schnell zu großen Produktionsengpässen. Das Verständnis dieser Fehlerquellen hilft Ihnen, kostspielige Betriebsfehler zu vermeiden.
Falsche Schrumpftemperaturen führen sofort zu Wartungsproblemen. Das Betreiben von Filmen mit falschen Hitzeeinstellungen führt dazu, dass geschmolzener Kunststoff festklebt. Auf Ihren Dichtungsblättern bilden sich dann starke Kohlenstoffablagerungen. Wir stellen fest, dass diese Ablagerungen die Dichtungsqualität sofort beeinträchtigen. Ihre Mitarbeiter müssen die Produktion immer wieder unterbrechen, um die Schneidmechanismen zu reinigen. Auch die Teflonbeschichtung heißer Messer wird durch häufiges Scheuern zerstört. Dann kommen hohe Ersatzteilkosten auf Sie zu.
Folien mit hoher Schrumpfkraft stellen eine ernsthafte Gefahr für empfindliche Waren dar. Beim Abkühlen zieht sich der Kunststoff fest zusammen. Diese extreme Spannung zerdrückt zerbrechliche Einzelhandelskartons leicht. Es verformt auch weichere Kunststoffbehälter während des Transports. Sie müssen die Spannung sorgfältig berechnen, um empfindliche Gegenstände zu schützen. Weiche Backwaren und leichte Kosmetikschachteln weisen häufig starke Verformungen auf. Wir sehen, dass Bediener fälschlicherweise die Hitze erhöhen, um Falten in der Verpackung zu beheben. Durch diese Aktion wird die Kontraktionskraft nur noch weiter erhöht. Sie ruinieren mehr Produkte, indem Sie blind einer glatteren Oberfläche nachjagen.
Eine erfolgreiche Materialübereinstimmung führt zu höchst wiederholbaren Ergebnissen. Sie sollten auf gleichbleibend saubere Dichtungen über Tausende von Zyklen achten. Der Prozess darf keine Durchbrennlöcher auf der gesamten Verpackungsoberfläche erzeugen. Minimale Eselsohren an den Ecken weisen auf eine ordnungsgemäße Luftabführung durch die Mikroperforationen hin. Schließlich möchten Sie eine hervorragende optische Klarheit, um die Attraktivität des Verkaufsdisplays zu steigern. Die Erfüllung aller dieser Kriterien gewährleistet einen maximalen Durchsatz.
Um kluge Kaufentscheidungen treffen zu können, benötigen Sie eine verlässliche Bewertungsmatrix. Käufer müssen die spezifischen Stärken und Grenzen jedes Polymers verstehen. Keine einzige Plastikfolie löst jede logistische Herausforderung perfekt.
Materialtyp |
Beste Anwendungsszenarien |
Bekannte Einschränkungen |
|---|---|---|
Polyolefin (POF) |
Einzelhandelsdisplay, FDA-zugelassene Lebensmittelverpackung, Mehrfachpackungen für Verbraucher. |
Erfordert eine hochpräzise Temperaturregelung. Die Vorlaufkosten pro Rolle sind höher als bei PVC. |
Polyethylen (PE) |
Schwere Transportverpackungen, Bündelung schwerer Getränke, große Industriekomponenten. |
Geringe optische Klarheit (trübes Aussehen). Erfordert eine hohe Wärmekapazität, um Aktivierungstemperaturen zu erreichen. |
Polyvinylchlorid (PVC) |
Budgetbewusste Anwendungen, Altverpackungen mit geringem Volumen (Non-Food). |
Gibt beim Erhitzen giftiges Chloridgas ab. Korrodiert Maschinenteile schnell. Wird bei Kühllagerung spröde. |
POF gilt als Premium-Wahl für Einzelhandelsumgebungen. Es bietet außergewöhnliche Klarheit und bildet sehr starke, zuverlässige Dichtungen. Sie finden es perfekt für von der FDA zugelassene Lebensmittelverpackungen und Verbraucher-Mehrfachpackungen. Für eine optimale Leistung ist jedoch eine hochpräzise Temperaturregelung erforderlich. Im Vergleich zu herkömmlichen Optionen müssen Käufer außerdem mit höheren Vorabkosten pro Rolle rechnen. Trotz des anfänglichen Preises rechtfertigt die hohe Rendite oft die Investition.
PE bietet maximale Haltbarkeit für anspruchsvolle Logistikumgebungen. Es eignet sich hervorragend für schwere Transportverpackungen und die Bündelung von Industriekomponenten. Bei diesem trüben Material ist mit einer geringen optischen Klarheit zu rechnen. PE ist deutlich dicker und schwerer als im Handel erhältliche Alternativen. Daher ist eine hohe Kapazität erforderlich Schrumpfmaschine , um die notwendigen Aktivierungstemperaturen sicher zu erreichen. Standard-Einzelhandelstunnel können es einfach nicht richtig schmelzen.
PVC eignete sich traditionell perfekt für preisbewusste Anwendungen mit geringem Volumen. Von einer Neueinführung raten wir heute dringend ab. Während des Heizzyklus gibt es giftiges Chloridgas ab. Dieses Gas korrodiert Maschinen schnell und stellt ein ernstes Gesundheitsrisiko für den Bediener dar. Darüber hinaus wird PVC in Kühllagerumgebungen sehr spröde. Bei der Weiterleitung im Wintertransport gehen Pakete häufig auf. Die Industrie ist aktiv dabei, dieses Polymer auslaufen zu lassen.
Ihre Hardware bestimmt die genauen Spezifikationen der Verbrauchsmaterialien, die Sie verwenden können. Sie müssen die Polymereigenschaften direkt an Ihren mechanischen Aufbau anpassen. Das Ignorieren dieser Gerätebeschränkungen garantiert einen Materialausfall.
L-Bar-Versiegelungsgeräte funktionieren anders als Systeme mit kontinuierlicher Bewegung. Sie erfordern Folien mit Standardgleitwerten. Durch den richtigen Schlupf wird verhindert, dass der Kunststoff am heißen Draht oder der Schneidklinge kleben bleibt. Umgekehrt laufen kontinuierliche Seitenschweißgeräte mit viel höheren Geschwindigkeiten. Sie erfordern eine sehr gleichmäßige Foliendicke über die gesamte Bahn. Hier sollten Sie vernetzte Folien verwenden. Diese spezielle chemische Struktur verhindert Bahnrisse bei schnellen Verarbeitungsläufen auf Ihrem Schrumpfverpackungsmaschine.
Sie müssen die Filmaktivierungstemperatur an die Wärmekapazität Ihres Tunnels anpassen. Auch die Fördergeschwindigkeit spielt eine entscheidende Rolle für den Erfolg. Der Einsatz von dickem PE in einem kompakten 110-Volt-Tunnel schlägt immer fehl. Die geringe Leistungsabgabe führt zu einer unvollständigen Schrumpfung. Der Kunststoff erreicht nie seine erforderliche Aktivierungsschwelle, bevor er die Wärmekammer verlässt. Am Ende versenden Sie lose verpackte, unsichere Produkte.
Physikalische Abmessungen sind ebenso wichtig wie die chemische Zusammensetzung. Sie müssen sicherstellen, dass das Gewicht der Folienrolle sicher zu Ihrem Abwickelmechanismus passt. Überlastete Spindeln brechen unter Spannung. Die Materialbreite muss perfekt zu Ihren Produktabmessungen passen. Überprüfen Sie abschließend, ob der Kerndurchmesser zu Ihrem Filmwagen passt. Nicht übereinstimmende Kerne führen zu Einzugsstaus und ungleichmäßiger Bahnspannung.
Um die perfekte Verpackung auszuwählen, müssen vier kritische Dimensionen gemessen werden. Sie müssen diese spezifischen Faktoren bewerten, bevor Sie Großbestellungen aufgeben. Ein systematischer Ansatz verhindert verschwenderische Einkaufsfehler.
Sie müssen die Materialstärke direkt dem Produktgewicht zuordnen. Für leichte Einzelhandelsartikel verwenden wir in der Regel 45- oder 60-Gauge-Folien. Eine 75-Gauge-Folie eignet sich besonders gut für mittelschwere Mehrfachpackungen. Für schwere Transportanforderungen sollten Sie auf 100 Gauge oder dicker umsteigen. Die Verwendung zu dicker Materialien bei leichten Produkten verschwendet Geld. Umgekehrt reißen dünne Materialien bei schwerem Logistikumschlag.
Wenn Sie wissen, wann Sie auf vernetzte Folie umsteigen müssen, können Sie erhebliche Produktionszeit einsparen. Durch die Vernetzung entsteht durch Elektronenbestrahlung ein stärkeres, dünneres Materialgitter. Es bietet eine viel größere Temperaturtoleranz während der Versiegelungsphase. Wir empfehlen dieses Upgrade dringend für automatisierte Hochgeschwindigkeitsanwendungen Aufbau von Verpackungsmaschinen . Die zusätzliche Festigkeit verhindert ein unerwartetes Reißen der Bahn.
Sie müssen die genaue Spannung berechnen, die nach dem Schrumpfen auf das Produkt ausgeübt wird. Die hohe Schrumpfkraft sichert schwere Gegenstände hervorragend beim rauen Transport. Es zerdrückt jedoch leicht zerbrechliche Kartons. Passen Sie die Kontraktionsspannung immer an die strukturelle Integrität Ihrer spezifischen Artikel an. Fragen Sie Ihren Lieferanten nach Formulierungen mit geringem Kraftaufwand, wenn Sie empfindliches Gebäck oder leichte Kosmetika verpacken.
Die Einhaltung gesetzlicher Vorschriften ist für moderne Unternehmen nach wie vor nicht verhandelbar. Sie müssen die FDA- oder USDA-Konformität für alle Anwendungen mit direktem Lebensmittelkontakt überprüfen. Verwenden Sie niemals Industriekunststoffe für essbare Waren. Überprüfen Sie außerdem die spezifischen Recyclingcodes, die auf den Lieferkartons aufgedruckt sind. Die Abstimmung einer Verpackung wie LDPE Nr. 4 auf die Nachhaltigkeitsanforderungen des Unternehmens gewährleistet die Einhaltung der Umweltvorschriften. Käufer fordern zunehmend recycelbare Verpackungsmaterialien.
Skalieren Sie die Einführung eines neuen Materials niemals blind. Sie müssen strenge Testprotokolle ausführen, um die Leistung in der Praxis zu validieren. Vermutungen führen oft zu kostspieligen Anlagenstillständen.
Wir empfehlen Ihnen immer, Musterrollen anzufordern, bevor Sie große Mengen bestellen. Eine Standard-Testwalze liefert 1.000 bis 2.000 Fuß Material. Diese Länge gibt Bedienern genügend Laufzeit, um das Verhalten bei normalen Produktionsgeschwindigkeiten zu beobachten. Sie können Rissprobleme frühzeitig erkennen. Dadurch können Wartungsteams auch ungewöhnliche Kohlenstoffablagerungen an den Schneidmessern erkennen.
Sie müssen Ihre Ausrüstung systematisch für jeden neuen Materialtyp kalibrieren.
Schritt 1: Stellen Sie die genaue Temperatur der Siegelbacken ein, um saubere Schnitte ohne Fadenziehen zu erzielen.
Schritt 2: Passen Sie die Tunneltemperatur und die Fördergeschwindigkeit an, um die interne Verweilzeit zu optimieren.
Schritt 3: Überprüfen Sie den Balloneffekt, um eine ordnungsgemäße Luftevakuierung durch die vorgestanzten Perforationen sicherzustellen.
Das Befolgen dieser Nummernfolge verhindert, dass Bediener raten. Sie legen eine Grundeinstellung für zukünftige Produktionsläufe fest.
Bediener müssen wissen, wie sie die Ergebnisse schlechter Verpackungen genau lesen können. Brandlöcher weisen darauf hin, dass der Tunnel zu heiß ist. Sie können auch dazu führen, dass die Verweildauer zu lange dauert. Schwache, spaltende Dichtungen führen dazu, dass die Backe zu kalt arbeitet. Dies könnte auch auf einen unzureichenden mechanischen Dichtungsdruck hinweisen. Faltende, lockere Ecken bedeuten meist, dass das Gerät zu schnell läuft. Durch die Verlangsamung des Förderers kann sich der Kunststoff vollständig zusammenziehen.
Der effizienteste Verpackungsvorgang gleicht immer die Materialzusammensetzung mit strengen Hardware-Einschränkungen ab. Sie können eine dicke, strapazierfähige Hülle nicht durch einen leistungsschwachen Thermotunnel zwingen. Auch hochempfindliche Einzelhandelsfolien können nicht auf aggressiven Industriesiegelgeräten verarbeitet werden. Wir empfehlen Ihnen, Ihre Bewertung mit der Auswahl eines 60-Gauge-POF zu beginnen. Es dient als vielseitige Basis für Einzelhandelsumgebungen. Alternativ können Sie für schwere industrielle Bündelungsaufgaben mit einem 1,5-mil-PE beginnen.
Ergreifen Sie noch heute Maßnahmen zur Optimierung Ihrer Linien. Überprüfen Sie sofort Ihre aktuellen Ausschussquoten in der Produktion, um versteckte Verluste zu finden. Dokumentieren Sie die maximale Dauertemperaturleistung Ihres Heiztunnels genau. Wenden Sie sich abschließend an einen Spezialisten für Industriematerialien, um einen umfassenden Mustertest für Ihre spezifische Hardware zu vereinbaren.
A: Normalerweise ist dies nicht ohne Änderungen möglich. PE erfordert eine deutlich höhere Wärmeleistung, um vollständig zu aktivieren. Darüber hinaus haben Standard-Drahtschweißgeräte Schwierigkeiten, schweres PE sauber zu schneiden. Normalerweise müssen Sie Ihre Ausrüstung aufrüsten, indem Sie ein PTFE-beschichtetes Heißmesser installieren, um PE-Materialien erfolgreich verarbeiten zu können.
A: Die meisten Polymerfolien haben eine Standardhaltbarkeit von 6 bis 12 Monaten. Um diese Langlebigkeit zu erreichen, müssen Sie strenge Lagerbedingungen einhalten. Bewahren Sie Brötchen in klimatisierten Bereichen auf, um eine vorzeitige Kontraktion zu verhindern. Sie müssen sie außerdem vor direkter UV-Strahlung schützen, indem Sie sie in einem Karton aufbewahren.
A: Sie können eine sehr einfache Branchenformel verwenden. Addieren Sie die breiteste Breite Ihres Produkts zur maximalen Höhe. Fügen Sie dann 2 bis 3 Zoll hinzu, um einen ausreichenden Spielraum zu gewährleisten. Diese Berechnung stellt sicher, dass die Bahn reibungslos über den Formpflug fließt, ohne dass sie hängen bleibt.
A: Rauchen weist typischerweise auf eines von drei Problemen hin. Erstens verwenden Sie möglicherweise älteres PVC, das von Natur aus raucht. Zweitens können geschmolzene Kunststoffrückstände direkt auf den Heizelementen brennen. Drittens werden Ihre Tunneltemperaturen einfach über der maximalen thermischen Schwelle des Materials eingestellt.
