


Visualizações: 0 Autor: Editor do site Horário de publicação: 08/08/2026 Origem: Site


A incompatibilidade de materiais de embalagem retrátil prejudica diretamente sua eficiência operacional. Causa maus resultados estéticos nas prateleiras do varejo. Também aumenta as taxas de refugo, causa falhas de vedação fracas e acelera o desgaste das ferragens. Você investe pesadamente em sistemas automatizados. O uso de consumíveis plásticos incorretos sabota todo esse investimento. Na fase de decisão, a seleção do material certo requer um equilíbrio cuidadoso. Você deve pesar as especificações do produto em relação às capacidades de hardware e ao volume de produção diário. Vemos constantemente dificuldades dos operadores quando ignoram esses fatores críticos de alinhamento. Você deve avaliar as propriedades físicas dos plásticos em relação aos limites térmicos do equipamento. Este guia fornece uma estrutura estratégica para avaliar e especificar a abordagem correta filme retrátil para configurações de máquinas de embalagem. Nosso processo maximiza o rendimento diário e garante confiabilidade operacional a longo prazo. Você aprenderá como avaliar com precisão os tipos de polímeros principais. Também mostraremos como executar testes de amostra eficazes antes de dimensionar suas linhas de produção.
Matriz de materiais: A poliolefina (POF) domina o uso geral, o polietileno (PE) é necessário para trânsito pesado e o PVC está sendo amplamente eliminado devido à corrosão dos equipamentos e aos riscos à saúde.
Alinhamento da máquina: O mecanismo de vedação da sua máquina (barra L versus contínua) e a configuração do túnel de calor determinam o calibre do filme e as características de deslizamento necessários.
Rendimento versus custo: Filmes mais finos e de alto desempenho geralmente apresentam um custo total de propriedade (TCO) mais baixo do que alternativas mais baratas e mais espessas, devido a menos trocas de rolos e menor consumo de energia.
O teste é obrigatório: Nunca dimensione a implantação de um filme sem executar um teste mínimo viável para verificar a integridade da vedação, as 'orelhas de cachorro' e a força de contração em seu produto específico.
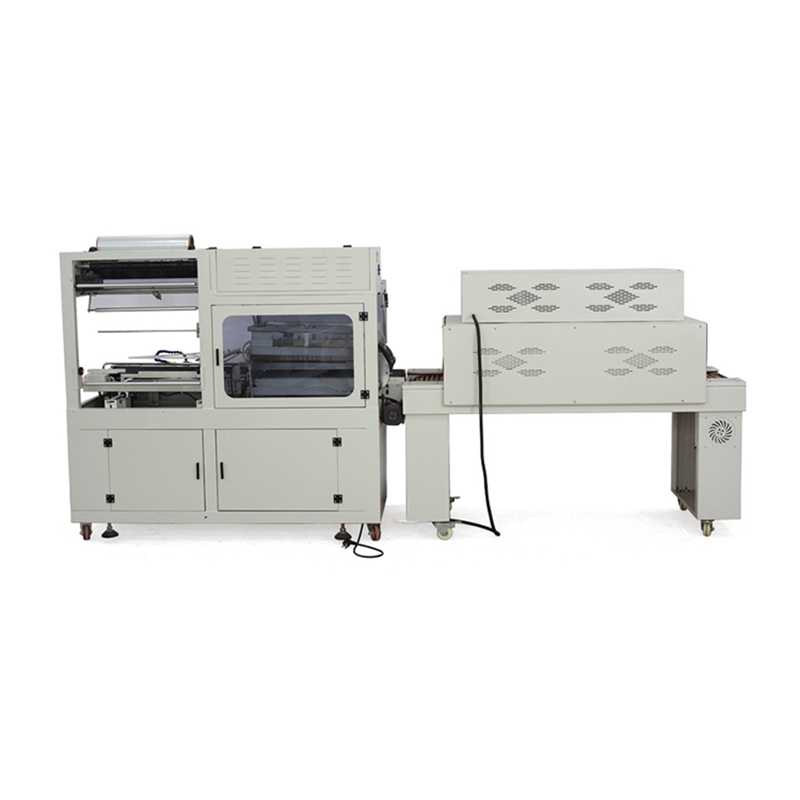
A escolha de um filme plástico incorreto afeta gravemente as operações diárias. Você enfrenta vários custos ocultos quando os materiais não atendem aos limites do maquinário. Os operadores perdem horas eliminando congestionamentos. As equipes de manutenção substituem constantemente as peças desgastadas. Estas pequenas ineficiências rapidamente se acumulam em grandes gargalos de produção. Compreender esses pontos de falha ajuda a evitar erros operacionais dispendiosos.
Temperaturas de contração incorretas criam dores de cabeça imediatas na manutenção. A execução de filmes em configurações de calor incorretas faz com que o plástico derretido grude. Um forte acúmulo de carbono se forma nas lâminas de vedação. Descobrimos que esse acúmulo degrada a qualidade da vedação instantaneamente. Sua equipe deve interromper a produção repetidamente para limpar os mecanismos de corte. A limpeza abrasiva frequente também estraga o revestimento de Teflon das facas quentes. Você então enfrenta custos caros de peças de reposição.
Filmes com alta força de encolhimento representam sérios riscos para produtos delicados. O plástico se contrai fortemente à medida que esfria. Essa tensão extrema esmaga facilmente caixas de varejo frágeis. Também deforma recipientes de plástico mais macios durante o transporte. Você deve calcular a tensão cuidadosamente para proteger itens vulneráveis. Produtos de panificação macios e caixas de cosméticos leves geralmente sofrem distorções severas. Vemos operadores aumentando erroneamente o calor para consertar rugas nas embalagens. Esta ação apenas aumenta ainda mais a força de contração. Você estraga mais produtos ao perseguir cegamente uma superfície mais lisa.
Uma combinação de materiais bem-sucedida produz resultados altamente repetíveis. Você deve procurar vedações consistentemente limpas ao longo de milhares de ciclos. O processo deve produzir zero furos de queimadura em toda a superfície da embalagem. O mínimo de orelhas nos cantos indica a evacuação adequada do ar através das microperfurações. Finalmente, você deseja excelente clareza óptica para aumentar o apelo da exibição no varejo. Atender a todos esses critérios garante o rendimento máximo.
Você precisa de uma matriz de avaliação confiável para tomar decisões de compra inteligentes. Os compradores devem compreender os pontos fortes e as limitações específicas de cada polímero. Nenhum filme plástico resolve perfeitamente todos os desafios logísticos.
Tipo de material |
Melhores cenários de aplicação |
Limitações conhecidas |
|---|---|---|
Poliolefina (POF) |
Exibição de varejo, embalagens de alimentos aprovadas pela FDA, embalagens múltiplas para o consumidor. |
Requer controle de temperatura altamente preciso. Carrega um custo inicial por rolo mais alto do que o PVC. |
Polietileno (PE) |
Embalagens para transporte pesado, agrupamento de bebidas pesadas, grandes componentes industriais. |
Baixa clareza óptica (aparência turva). Requer alta capacidade térmica para atingir temperaturas de ativação. |
Cloreto de polivinila (PVC) |
Aplicações conscientes do orçamento, embalagens legadas de baixo volume (não alimentares). |
Emite gás cloreto tóxico durante o aquecimento. Corrói peças de máquinas rapidamente. Torna-se frágil no armazenamento refrigerado. |
POF se destaca como a escolha premium para ambientes de varejo. Ele fornece clareza excepcional e forma vedações muito fortes e confiáveis. Você o achará perfeito para embalagens de alimentos aprovadas pela FDA e embalagens múltiplas para consumidores. No entanto, requer um controle de temperatura altamente preciso para funcionar de maneira ideal. Os compradores também enfrentam um custo inicial por rolo mais alto em comparação com as opções legadas. Apesar do preço inicial, o seu elevado rendimento muitas vezes justifica o investimento.
PE oferece durabilidade máxima para ambientes logísticos exigentes. É excelente em embalagens para transporte pesado e agrupamento de componentes industriais. Você deve esperar baixa clareza óptica deste material turvo. O PE é significativamente mais espesso e pesado do que as alternativas de varejo. Portanto, requer uma alta capacidade Máquina termorretrátil para atingir as temperaturas de ativação necessárias com segurança. Os túneis de varejo padrão simplesmente não conseguem derretê-lo adequadamente.
O PVC tradicionalmente atendia perfeitamente a aplicações de baixo volume e com orçamento limitado. Aconselhamos fortemente contra uma nova adoção hoje. Emite gás cloreto tóxico durante o ciclo de aquecimento. Este gás corrói as máquinas rapidamente e representa graves riscos à saúde do operador. Além disso, o PVC torna-se altamente frágil em ambientes de armazenamento refrigerado. Os pacotes geralmente se abrem durante as rotas de trânsito no inverno. A indústria está eliminando ativamente esse polímero.
Seu hardware determina as especificações exatas dos consumíveis que você pode usar. Você deve alinhar as propriedades do polímero diretamente às suas configurações mecânicas. Ignorar estas limitações do equipamento garante falha do material.
As seladoras de barra L operam de maneira diferente dos sistemas de movimento contínuo. Eles exigem filmes com níveis de deslizamento padrão. O deslizamento adequado evita que o plástico grude no fio quente ou na lâmina de corte. Por outro lado, os selantes laterais contínuos funcionam em velocidades muito mais altas. Eles exigem medidores de filme altamente consistentes em toda a web. Você deve usar filmes reticulados aqui. Esta estrutura química específica evita a quebra da folha durante processamentos rápidos em seu Máquina de embalagem retrátil.
Você deve combinar a temperatura de ativação do filme com a capacidade térmica do seu túnel. A velocidade do transportador também desempenha um papel crítico no sucesso. Executar PE espesso em um túnel compacto de 110 volts sempre falha. A baixa potência resulta em encolhimento incompleto. O plástico nunca atinge o limite de ativação necessário antes de sair da câmara térmica. Você acaba enviando produtos mal embalados e inseguros.
As dimensões físicas são tão importantes quanto a composição química. Você deve garantir que o peso do rolo de filme se ajuste com segurança ao seu mecanismo de desenrolamento. Fusos sobrecarregados quebram sob tensão. A largura do material deve acomodar perfeitamente as dimensões do seu produto. Finalmente, verifique se o diâmetro do núcleo corresponde ao seu carro de filme. Núcleos incompatíveis causam atolamentos de alimentação e tensão desigual da banda.
Selecionar o envoltório perfeito requer a medição de quatro dimensões críticas. Você deve avaliar esses fatores específicos antes de fazer pedidos de fornecimento em grandes quantidades. Uma abordagem sistemática evita erros de compra desnecessários.
Você deve mapear o medidor de material diretamente para o peso do produto. Normalmente usamos filmes de calibre 45 ou 60 para itens leves de varejo. Um invólucro de calibre 75 lida excepcionalmente bem com embalagens múltiplas de peso médio. Para requisitos de trânsito pesado, você deve aumentar para calibre 100 ou mais grosso. Usar materiais excessivamente espessos em produtos leves é um desperdício de dinheiro. Por outro lado, materiais finos rasgam durante o manuseio logístico pesado.
Saber quando atualizar para o filme reticulado economiza um tempo de produção significativo. A reticulação cria uma estrutura de material mais forte e mais fina por meio da irradiação de elétrons. Oferece uma tolerância de temperatura muito mais ampla durante a fase de vedação. É altamente recomendável esta atualização para operações automatizadas e de alta velocidade da máquina de embalagem . Configurações A resistência adicional evita rasgos inesperados da teia.
Você precisa calcular a tensão exata exercida no produto após o encolhimento. A alta força de encolhimento protege itens pesados de maneira brilhante durante transportes difíceis. No entanto, esmaga facilmente caixas de papelão frágeis. Sempre combine a tensão de contração com a integridade estrutural de seus itens específicos. Peça ao seu fornecedor formulações de baixa força se você embala doces delicados ou cosméticos leves.
A conformidade regulatória permanece inegociável para as empresas modernas. Você deve verificar a conformidade com a FDA ou USDA para quaisquer aplicações de contato direto com alimentos. Nunca use plásticos industriais para produtos comestíveis. Além disso, verifique os códigos de reciclagem específicos impressos nas caixas de suprimentos. Combinar um envoltório como o LDPE #4 com os mandatos de sustentabilidade corporativa garante a conformidade ambiental. Os compradores exigem cada vez mais materiais de embalagem recicláveis.
Nunca dimensione cegamente uma nova implementação de material. Você deve executar protocolos de teste rigorosos para validar o desempenho no mundo real. As suposições muitas vezes levam a dispendiosos desligamentos de linhas.
Aconselhamos sempre solicitar rolos de amostra antes de fazer grandes pedidos em grandes quantidades. Um rolo de teste padrão fornece de 1.000 a 2.000 pés de material. Esse comprimento dá aos operadores tempo de execução suficiente para observar o comportamento em velocidades normais de produção. Você pode identificar problemas de rasgo antecipadamente. Também permite que as equipes de manutenção detectem acúmulos incomuns de carbono nas facas de corte.
Você deve calibrar seu equipamento sistematicamente para cada novo tipo de material.
Passo 1: Ajuste a temperatura precisa da mandíbula de vedação para obter cortes limpos sem amarrar.
Passo 2: Ajuste a temperatura do túnel e a velocidade do transportador para otimizar o tempo de permanência interno.
Passo 3: Verifique o efeito balão para garantir a evacuação adequada do ar através das perfurações pré-perfuradas.
Seguir esta sequência numerada evita que os operadores adivinhem. Você estabelece uma configuração de linha de base para futuras execuções de produção.
Os operadores devem saber ler com precisão os resultados de embalagens ruins. Buracos queimados indicam que o túnel está muito quente. Eles também podem significar que o tempo de permanência dura muito tempo. Vedações fracas e rachadas significam que a mandíbula opera muito fria. Também pode indicar pressão de vedação mecânica inadequada. Cantos soltos e enrugados geralmente significam que o equipamento funciona muito rápido. A desaceleração do transportador permite que o plástico se contraia totalmente.
A operação de embalagem mais eficiente sempre equilibra a composição do material com as rígidas restrições de hardware. Você não pode forçar um envoltório grosso e resistente através de um túnel térmico de baixa potência. Você também não pode executar filmes de varejo altamente sensíveis em selantes industriais agressivos. Aconselhamos iniciar sua avaliação selecionando um POF de calibre 60. Ele serve como uma base versátil para ambientes de varejo. Como alternativa, comece com PE de 1,5 mil para tarefas industriais pesadas de agrupamento.
Tome uma atitude hoje para otimizar suas linhas. Audite imediatamente suas taxas atuais de sucata de produção para encontrar perdas ocultas. Documente com precisão a saída máxima de temperatura contínua do seu túnel de aquecimento. Por fim, consulte um especialista em materiais industriais para organizar um teste de amostra abrangente em seu hardware específico.
R: Normalmente, você não pode fazer isso sem modificações. PE requer uma produção de calor significativamente maior para ser totalmente ativado. Além disso, os seladores de arame padrão têm dificuldade para cortar PE pesado de maneira limpa. Normalmente, você precisará atualizar seu equipamento instalando uma faca quente revestida com PTFE para manusear materiais PE com sucesso.
R: A maioria dos envoltórios de polímero tem vida útil padrão de 6 a 12 meses. Você deve manter condições rigorosas de armazenamento para alcançar essa longevidade. Mantenha os rolos em áreas climatizadas para evitar contrações prematuras. Você também deve protegê-los da degradação direta dos raios UV, mantendo-os embalados.
R: Você pode usar uma fórmula industrial muito simples. Adicione a largura mais larga do seu produto à altura máxima. Em seguida, adicione 2 a 3 polegadas para fornecer uma margem de folga adequada. Este cálculo garante que a teia flua suavemente sobre o arado formador, sem prender.
R: Fumar normalmente indica um de três problemas. Primeiro, você pode estar executando o PVC legado, que é inerentemente fumegante. Em segundo lugar, o plástico derretido residual pode queimar diretamente nos elementos de aquecimento. Terceiro, as temperaturas do seu túnel são simplesmente definidas acima do limite térmico máximo do material.
